


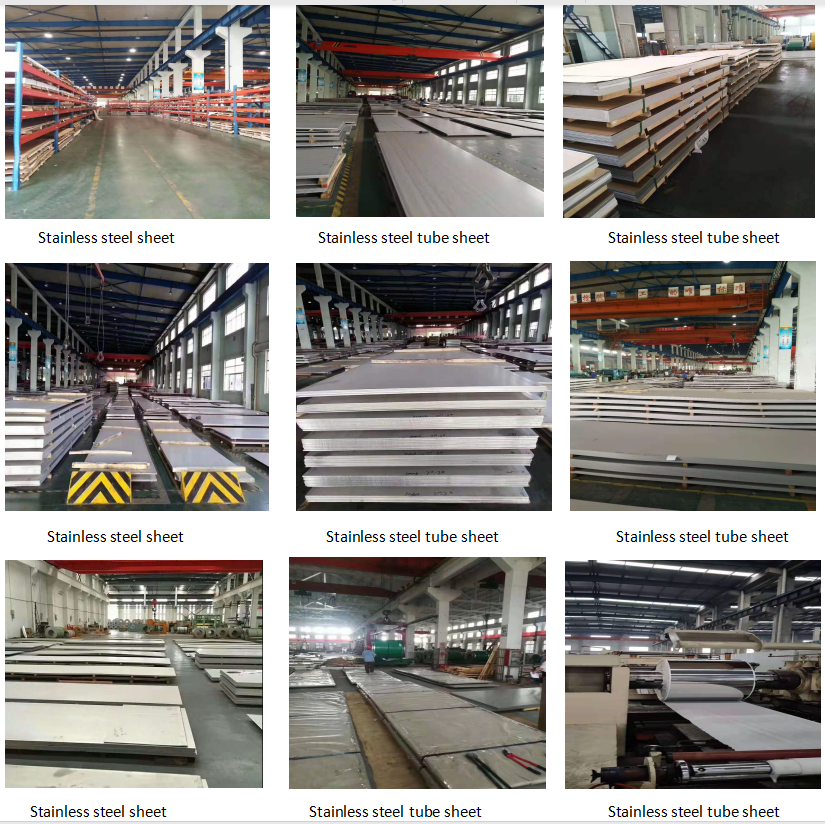
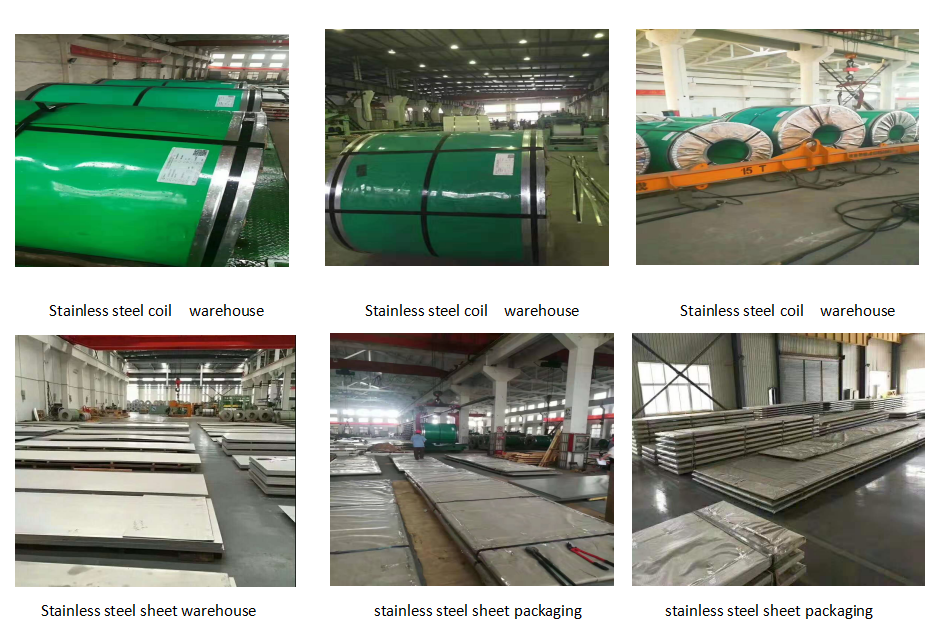
Заводская продукция: популярные рулоны холоднокатаной и горячекатаной нержавеющей стали 316L.


Компания придерживается принципа «Честность, трудолюбие, предприимчивость, новаторство», постоянно стремясь к поиску новых решений. Она рассматривает успех своих клиентов как свой собственный успех. Давайте вместе построим процветающее будущее для производимой на заводе востребованной холоднокатаной продукции.Рулон горячекатаной нержавеющей стали 316LНизкийКатушка из нержавеющей стали 316LВ нашей компании, руководствуясь девизом «первоочередное качество», мы производим продукцию, полностью изготовленную в Японии, от закупки материалов до обработки. Это позволяет нам использовать ее с уверенностью и спокойствием.
Компания придерживается принципа «Честность, трудолюбие, предприимчивость, новаторство», постоянно стремясь к поиску новых решений. Она рассматривает успех своих клиентов как свой собственный успех. Давайте вместе построим процветающее будущее для...Катушка из нержавеющей стали 316L, Рулон горячекатаной нержавеющей стали 316L, Низкий 316 лМы также обладаем мощными возможностями интеграции для предоставления наилучшего сервиса и планируем построить склады в разных странах мира, что, вероятно, будет более удобно для обслуживания наших клиентов.
Общие свойства
Сплав 304L — это аустенитная нержавеющая сталь серии Т-300, содержащая минимум 18% хрома и 8% никеля. Максимальное содержание углерода в сплаве 304L составляет 0,030. Это стандартная нержавеющая сталь «18/8», широко используемая в производстве сковородок и кухонной утвари. Сплав 304L является наиболее универсальным и широко используемым сплавом в семействе нержавеющих сталей. Идеально подходящий для широкого спектра бытовых и коммерческих применений, сплав 304L обладает превосходной коррозионной стойкостью, легкостью обработки и отличной формуемостью. Аустенитные нержавеющие стали также считаются наиболее свариваемыми из высоколегированных сталей и могут свариваться всеми методами сварки плавлением и контактной сваркой.
Технические характеристики: UNS S30403
Приложения:
Нержавеющая сталь марки 304L используется в самых разнообразных бытовых и коммерческих целях, в том числе:
Оборудование для пищевой промышленности, в частности, для пивоварения, переработки молока и виноделия.
Кухонные столешницы, раковины, корыта, оборудование и бытовая техника.
Архитектурная отделка и лепнина
Применение в автомобильной и аэрокосмической промышленности в качестве конструкционного материала.
Строительные материалы в больших зданиях
Контейнеры для химических веществ, в том числе для транспортировки.
теплообменники
Гайки, болты, винты и другие крепежные элементы в морской среде.
Красильная промышленность
Тканые или сварные сита для горнодобывающей промышленности, разработки карьеров и фильтрации воды.
Стандарты:
ASTM/ASME: S30403
ЕВРОНОРМ: 1.4303
AFNOR: Z2 CN 18.10
DIN: X2 CrNi 19 11
Коррозионная стойкость:
Устойчивость к коррозии в окислительных средах обусловлена содержанием хрома в сплавах марки 304 в количестве от 18 до 19%.
Устойчивость к умеренно агрессивным органическим кислотам обусловлена содержанием никеля в сплавах марки 304 в количестве от 9 до 11%.
В некоторых случаях сплав 304L может демонстрировать более низкую скорость коррозии, чем высокоуглеродистый сплав 304; в остальных случаях сплавы 304, 304L и 304H можно считать одинаково эффективными в большинстве агрессивных сред.
Сплав 304L предпочтителен для использования в средах, достаточно агрессивных, чтобы вызывать межкристаллитную коррозию сварных швов и зон термического воздействия на подверженных этому сплавах.
Термостойкость:
Высокая стойкость к окислению при периодической эксплуатации до 1600°F и при непрерывной эксплуатации до 1690°F.
Не рекомендуется непрерывное использование стали марки 304 в диапазоне температур 800-1580°F, если важна последующая устойчивость к коррозии в воде.
Марка 304L более устойчива к осаждению карбидов и может нагреваться до указанного выше температурного диапазона.
Свойства сплава 304
Характеристики сварки:
Превосходные сварочные свойства; послесварочный отжиг не требуется при сварке тонких деталей. Два важных момента при изготовлении сварных соединений из аустенитных нержавеющих сталей:
сохранение коррозионной стойкости
предотвращение растрескивания
Обработка – Горячая формовка:
Для ковки необходимо обеспечить равномерный нагрев до 2100/2300 °F.
Не подвергать ковке при температуре ниже 1700 °F (760 °C).
Кованые изделия можно охлаждать на воздухе без риска образования трещин.
Обработка – Холодная формовка:
Благодаря своей аустенитной структуре, эта сталь может подвергаться глубокой вытяжке без промежуточного отжига, что делает ее предпочтительным сортом нержавеющей стали для производства моек, посуды и кастрюль.
Эти марки стали быстро упрочняются при деформации. Для снятия напряжений, возникающих при интенсивной формовке или вращении, детали следует как можно скорее после формовки подвергнуть полному отжигу или отжигу для снятия напряжений.
Обрабатываемость:
Рекомендуется использовать стружколомы, поскольку стружка может быть нитевидной. Нержавеющая сталь быстро упрочняется при обработке, поэтому следует использовать большие положительные подачи, острый инструмент и жесткую установку. Стружка должна проходить через слой, упрочненный предыдущими проходами.
Химические свойства:
|
| C | Mn | Si | P | S | Cr | Ni | N |
| 304Л | 0,03макс | 2.0макс | 0,75макс | 0,45макс | 0,03макс | мин: 18.0 макс: 20.0 | мин: 8.0 макс: 12.0 | 0,10 макс. |
Механические свойства:
| Оценка | Предел прочности на растяжение, ksi (мин) | Предел текучести 0,2% ksi (мин) | Удлинение % | Максимальная твердость (по Бринеллю) | Твердость (по Роквеллу B) МАКС. |
| 304Л | 70 | 25 | 40 | 201 | 92 |
Физические свойства:
| Плотность | Теплопроводность | Электрооборудование | Модуль упругости | Коэффициент | Удельная теплоемкость | Плавление |
| при 68°F: 0,285 | 9,4 при 212°F | 28,3 при 68°F | 28 | 9,4 при 32–212°F | 0,1200 при температуре от 68°F до 212°F | 2500–2590 |
|
| 12,4 при 932 °F | 39,4 при 752°F |
| 10,2 при 32–1000 °F |
|
|
|
|
| 49,6 при 1652 °F |
| 10,4 при 32–1500 °F |
|
|
Обработка поверхности
| Время | Отделка поверхности | Методы обработки поверхности | Основное приложение |
| №1 | HR | Термическая обработка после горячей прокатки, травления или с последующей обработкой. | Ибо без цели придания поверхности блеска |
| №2D | Без SPM | Способ термической обработки после холодной прокатки, травления поверхности валков шерстяными проволоками или, в конечном итоге, легкой прокатки для получения матовой поверхности. | Общие материалы, строительные материалы. |
| № 2Б | После SPM | Применение материалов для обработки №2 соответствующим методом получения холодного светового блеска | Общие материалы, строительные материалы (большая часть товаров переработана). |
| BA | Светлый отжиг | Термообработка после холодной прокатки для придания большей блестящести и эффекта холодного света. | Автомобильные запчасти, бытовая техника, транспортные средства, медицинское оборудование, пищевое оборудование. |
| №3 | Блестящая, крупнозернистая обработка | Полировальная абразивная шлифовальная лента № 100-120 для обработки древесины, тип № 2D или № 2B. | Строительные материалы, кухонные принадлежности |
| №4 | После CPL | Полировальная абразивно-шлифовальная лента № 150-180 для обработки древесины № 2D или № 2B | Строительные материалы, кухонные принадлежности, транспортные средства, медицинское оборудование, оборудование для пищевой промышленности. |
| 240# | Шлифовка тонких линий | Полировальная абразивно-шлифовальная лента № 2D или № 2B для обработки древесины. | Кухонная техника |
| 320# | Более 240 линий шлифовки | Полировальная абразивно-шлифовальная лента № 2D или № 2B для обработки древесины, диаметр 320 мм. | Кухонная техника |
| 400# | Близко к блеску BA | Метод полировки древесины MO.2B с помощью полировального круга 400 | Строительные материалы, кухонная утварь |
| HL (линии роста волос) | Линия полировки с длительным непрерывным циклом обработки. | Абразивная лента подходящего размера (обычно № 150-240) длиной с волос, имеющая непрерывный способ полировки. | Наиболее распространенный способ обработки строительных материалов. |
| №6 | Обработка №4 меньше, чем отражение, погашение | Материал №4, используемый для полировки щетками Tampico. | Строительные материалы, декоративные |
| №7 | Высокоточная обработка отражающих зеркал | Роторный полировальный станок № 600 с полировальной головкой | Строительные материалы, декоративные |
| №8 | Зеркальная поверхность с высочайшей отражательной способностью | Мелкие частицы абразивного материала для полировки, зеркальная полировка с помощью полировальной машины. | Строительные материалы, декоративные элементы, зеркала |
Международный стандарт нержавеющей стали:
МЕЖДУНАРОДНЫЙ СТАНДАРТ:
| Приблизительная сравнительная таблица | |||||||||||
| ASTM/ASME | ISO | США | ЯПОНИЯ | БРИТАНИЯ | ГЕРМАНИЯ | ФРАНЦИЯ | ШВЕЦИЯ | ИТАЛИЯ | ИНДИЯ | ЦНС | |
| ООН Нет. | АИСИ | ДЖИС | BS | ВЕРКСТОФ DIN | NF | СИС | УНИ | IS | |||
| С20100 | А-2 | 201 | СУС201 | 1.4371 | X12CrMnNi1885 | Z12CMN17-07AZ | 201 | ||||
| С20200 | А-3 | 202 | СУС202 | 284S16 | 202 | ||||||
| S30100 | 14 | 301 | СУС301 | 301S21 | 1.431 | X12CrNi177 | Z11CN17-08 | 142331 | X12CrNi1707 | 10Cr17Ni7 | 301 |
| S30200 | 12 | 302 | SUS302 | 302S25 | 1.43 | X12cRnI188 | Z12CN18-09 | 142332 | X10CrNiS1809 | 302 | |
| S30300 | 17 | 303 | SUS303 | 303S21 | 1.4305 | X10CrNiS189 | Z8CNF18-09 | ||||
| S30323 | 17а | 303Se | SUS303Se | 303S41 | Z10CNF18-09 | 142346 | X10CrNiS1809 | ||||
| S30400 | 11 | 304 | СУС304 | 304S31 | 1.4301 | X5CrNi1810 | Z7CN18-09 | 142333 | X5CrNi1810 | 04Cr18Ni10 | 304 |
| S30403 | 10 | 304Л | СНС304Л | 304S11 | 1.4306 | X2CrNi1911 | Z3CN18-10 | 142352 | X2CrNi1811 | 02Cr18Ni11 | 304Л |
| S30500 | 13 | 305 | СУС305 | 305S19 | 1.4303 | X5CrNi1812 | Z8CN18-12 | 305 | |||
| S30900 | 309 | СУХ309 | 309S24 | 1.4828 | Z12CN24-13 | X16CrNi2314 | |||||
| S30908 | 309S | SUS309S | 309S16 | 309S | |||||||
| S31000 | 310 | СУХ310 | 310S24 | 1.4841 | Z12CN25-20 | 142361 | X6CrNi2520 | ||||
| S31008 | H15 | 310S | SUS310S | 310S16 | 1.4845 | Z8CN25-10 | 142361 | X6CrNi2520 | 310S | ||
| S31600 | 20 | 316 | СУС316 | 316S31 | 1.4401 | X5CrNiMo17122 | Z7CND17-11-02 | 142343 | X8CrNiMo1713 | 04Cr17Ni12Mo2 | 316 |
| S31603 | 19 | 316Л | СНС316Л | 316S11 | 1.4404 | X2CrNiMo17132 | Z3CND17-12-02 | 142348 | X2CrNiMo1712 | 02Cr17Ni12Mo2 | 316Л |
| S31635 | 21 | 316Ti | SUS316Ti | 320S31 | 1.4571 | X6CrNiMoTi17122 | Z6CND17-12 | 142350 | 316Ti | ||
| S31700 | 317 | СУС317 | 317S16 | 1.4436 | X5CrNiMo17133 | Z3CND19-15-04 | 142367 | 317 | |||
| S32100 | 15 | 321 | SUS321 | 321S31 | 1.4541 | X6CrNiTi1810 | Z6CNT18-10 | 142337 | X6CrNiTi1811 | 04Cr18Ni10Ti20 | 321 |
| S34700 | 16 | 347 | СУС347 | 347S31 | 1.455 | X6CrNiNb1810 | Z6CNNb18-10 | 142338 | X8CrNiNb1811 | 347 | |
| S40300 | 403 | SUS403 | 403S17 | 1.4024 | X5Cr13 | Z12C13 | 142301 | 403 | |||
| S40500 | 2 | 405 | СУС405 | 405S17 | 1.4002 | X6CrAl13 | Z8CA12 | X6CrAl13 | 405 | ||
| S40900 | 1 Ти | 409 | СУХ409 | 409S19 | 1.4512 | X6CrTi12 | Z8CNT12 | 409 | |||
| S41000 | 3 | 410 | СУС410 | 410S21 | 1.4006 | X10Cr13 | Z13C13 | 142302 | X12Cr13 | 410 | |
| S41600 | 7 | 416 | СУС416 | 416S21 | 1.4005 | X12CrS13 | Z11CF13 | X12CrS13 | |||
| S42000 | 4 | 420 | SUS420J1 | 420S29 | 1.4021 | X20Cr13 | Z20C13 | 142304 | X30Cr13 | 420J1 | |
| 5 | SUS420J2 | 420S45 | 1.4028 | X30Cr13 | Z33C13 | 420J2 | |||||
| S43000 | 8 | 430 | СУС430 | 430S17 | 1.4016 | X6Cr17 | Z8C17 | 142320 | X8Cr17 | 05Cr17 | 430 |
| S43020 | 8C | 430F | SUS430F | 1.4104 | X4CrMoS18 | Z8CF17 | 142383 | X10CrS17 | |||
| S43100 | 9b | 431 | СУС431 | 431S29 | 1.4057 | X20CrNi172 | Z15CN16-02 | 142321 | X16CrNi16 | ||
Сопутствующие товары
-
Листы и плиты из нержавеющей стали ASTM 410 HL
Листы и плиты из нержавеющей стали ASTM 410 HL. Листы и плиты из нержавеющей стали часто называют коррозионностойкой сталью, поскольку они не так легко пачкаются, не подвергаются коррозии и не ржавеют, как обычная углеродистая сталь. Листы и плиты из нержавеющей стали — идеальное решение для применений, требующих от металла антиокислительных свойств. Изделия из нержавеющей стали: рулонные трубы из нержавеющей стали, рулонные трубы из нержавеющей стали, рулонные трубки из нержавеющей стали, рулонные трубы из нержавеющей стали...
-
Листы и плиты из нержавеющей стали ASTM 430 № 1
Листы и плиты из нержавеющей стали ASTM 430 № 1. Листы и плиты из нержавеющей стали часто называют коррозионностойкой сталью, поскольку они не так легко пачкаются, не подвергаются коррозии и ржавчине, как обычная углеродистая сталь. Листы и плиты из нержавеющей стали — идеальное решение для применений, требующих от металла антиокислительных свойств. Изделия из нержавеющей стали: рулонные трубы из нержавеющей стали, рулонные трубы из нержавеющей стали, рулонные трубки из нержавеющей стали, рулонные трубы из нержавеющей стали...
-

Листы и плиты из нержавеющей стали ASTM A240 430
Листы и плиты из нержавеющей стали ASTM A240 430. Листы и плиты из нержавеющей стали часто называют коррозионностойкой сталью, поскольку они не так легко пачкаются, не подвергаются коррозии и ржавчине, как обычная углеродистая сталь. Листы и плиты из нержавеющей стали — идеальное решение для применений, требующих от металла антиокислительных свойств. Области применения листов и плит из нержавеющей стали. Листы и плиты из нержавеющей стали имеют множество промышленных применений, некоторые из которых включают...


